 简体中文

 简体中文
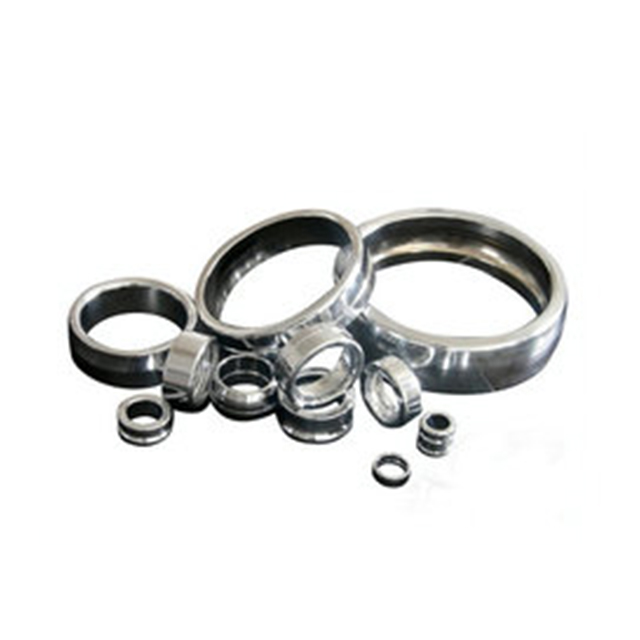
轴承套圈超精加工的上下料方式核心围绕高精度、无划伤、高节拍的要求设计,目前主流分为专用集成式、通用机械手式、简易辅助式三大类,适配不同产能规模和精度等级的生产场景。
通用机械手上下料
这是中大型量产产线的主流方案,适配多台超精机联动布局:
常用机型:选用SCARA机器人或桁架机械手,搭配气动三爪卡盘作为末端执行器,自动对中夹持套圈,夹持力可调,完全避免划伤超精前的精密沟道表面 。
典型流程:机械手从料仓抓取待加工套圈,准确送至超精机床夹具完成定位;超精加工完成后,机械手取出成品并码放至下料工位,全程循环自动运行,单循环节拍可压缩至3~5秒,大幅提升生产效率 。
适配优势:可1台机器人对接2~3台超精机,兼容不同直径规格的套圈,柔性化程度高,适合多品种批量生产场景。
⚙️ 机床自带专用集成上下料机构
是单台立式/卧式超精机的标配方案,结构紧凑无需额外占地:
核心结构:超精机本体集成双料臂或旋转上料盘,通过气缸驱动推块完成送料,部分立式机型采用纵向上下料组件,搭配横向输送件和到位控制组件,用红外传感器准确定位单个套圈,避免多料堆叠 。
设计亮点:上下料板同时设置压紧作业区和左右两个加工作业区,加工完成后时同步完成下料,每次上下料位置完全一致,重复定位精度可达±0.02mm,保障超精加工的沟道精度稳定 。
适配优势:无需额外调试空间,和机床控制系统深度联动,故障率低,适合单一固定规格套圈的大批量连续生产。
翻转式专用上下料夹具
针对需要双面超精(同时加工沟道和挡边)的特殊工序设计:
核心结构:通过蜗轮蜗杆传动驱动定位夹具整体翻转,利用反向螺纹丝杆带动两个定位夹具对向移动,从上下方位同步夹持套圈,完全避免单侧夹持导致的套圈偏移 。
功能特点:蜗轮蜗杆自带自锁特性,翻转后套圈姿态完全锁定,不会出现晃动偏移,可自动完成套圈姿态90°/180°调整,满足双面超精的工位切换要求,无需人工辅助调整姿态 。
简易辅助上下料方式
适合小批量、多品种的中小规模生产场景:
重力滑道+气动推料:套圈沿倾斜滑道自动排序,气缸将单个工件直接推入机床定位夹具,结构简单成本低,节拍约5~8秒,适合小型深沟球轴承套圈的低成本超精加工。
人工辅助+定位工装:搭配专用定位工装,人工将套圈放入预定位工位,机床气动机构自动完成上料和下料,投资极低,换产灵活,适合小批量试制或大尺寸重型轴承套圈的超精加工。
⚠️ 上下料关键避坑要点
严禁使用普通吸盘或磁吸方式抓取套圈,油污会导致吸盘打滑,残留磁场会影响后续超精油石的加工精度,极易造成沟道划伤 。
所有上下料机构的定位基准必须和超精机床的加工基准统一,避免二次装夹带来的定位误差,保障套圈沟道的最终超精精度。
超精加工前的上下料环节必须全程避免磕碰,套圈表面的轻微碰伤会直接导致超精后出现废品,全程采用软质接触的夹持方案,杜绝刚性硬接触。