 简体中文

 简体中文
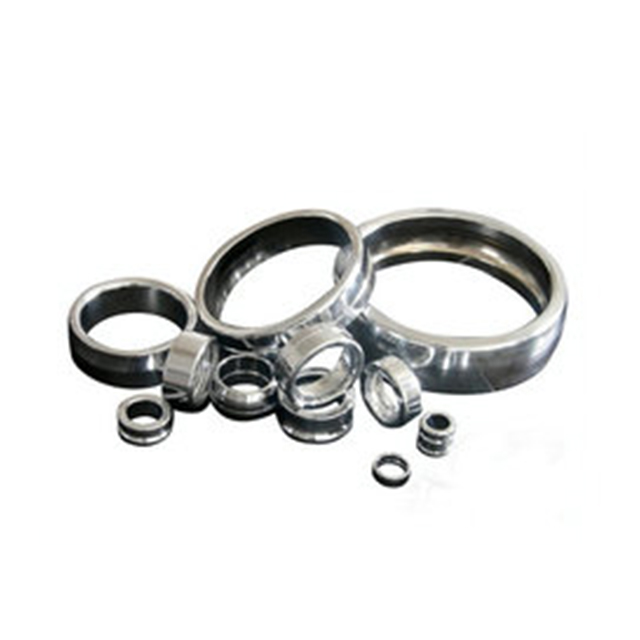
非标轴承套圈的生产效率整体远低于标准量产套圈,小批量定制场景下效率仅为标准件的1/5~1/3,通过专用工装适配后可大幅缩小差距,其效率表现随批量规模、工艺适配度呈现明显分化。
· 极小批量(1~10件):无专用工装、全靠通用设备试切,单套非标套圈全工序加工耗时可达数小时,综合效率仅为标准量产套圈的1/10,主要用于样机试制、特殊设备维修场景。
· 中小批量(50~500件):定制简易专用夹具后,单套全工序加工耗时压缩至10~30分钟,综合效率约为标准量产套圈的1/5~1/3,是目前非标定制的主流效率水平。
· 大批量定制(1000件以上):开发专属自动化上下料机构、定制专用磨床程序后,单套加工耗时可缩短至3~5分钟,综合效率能达到标准量产套圈的70%以上,大幅缩小与标准件的效率差距。
· 无标准化工装适配:标准套圈有成熟的无心磨、超精机自动上下料流水线,而非标套圈每换一个规格都要重新设计夹具、调试设备,换产调试时间动辄数小时,远高于标准件十几分钟的换产耗时。
· 工艺路线非通用:非标异形截面、特殊尺寸的套圈,无法直接套用标准套圈的成熟磨削参数,需要反复试切调整进给量、砂轮转速,试切过程会占用大量机台时间。
· 良率偏低拖慢节奏:薄壁、特殊异形结构的非标套圈,磨削过程中极易出现变形、崩边,成品率通常低于60%,大量返工、补加工直接拉低整体生产效率。
· 全流程断点多:非标订单多为零散小单,生产排产优先级低,不同规格穿插生产,设备频繁换型,无法形成连续化流水作业,进一步拉低单位产出效率。
· 模块化工装体系:开发可快速换型的通用夹具底座,不同规格非标套圈只需更换定位卡盘,换产调试时间从数小时压缩至30分钟以内。
· 预存工艺参数库:把过往同类型非标套圈的磨削、超精参数提前存入机床系统,新订单直接调用相似参数,大幅减少试切调整时间。
· 近净形毛坯预制:采用准确锻造工艺直接做出接近成品尺寸的毛坯,大幅减少后续磨削余量,单套加工时间可缩短30%以上。
· 专机专线分流:把同尺寸段的非标套圈集中在专属机台生产,避免不同规格跨设备穿插生产,减少设备频繁换型的无效耗时。
对于氮化硅陶瓷、特殊高温合金等难加工材质的非标套圈,磨削效率仅为普通GCr15钢套圈的1/10,即使优化工艺,也很难达到普通钢套圈的量产效率,这类场景下优先保障加工精度,而非盲目追求效率。