 简体中文

 简体中文


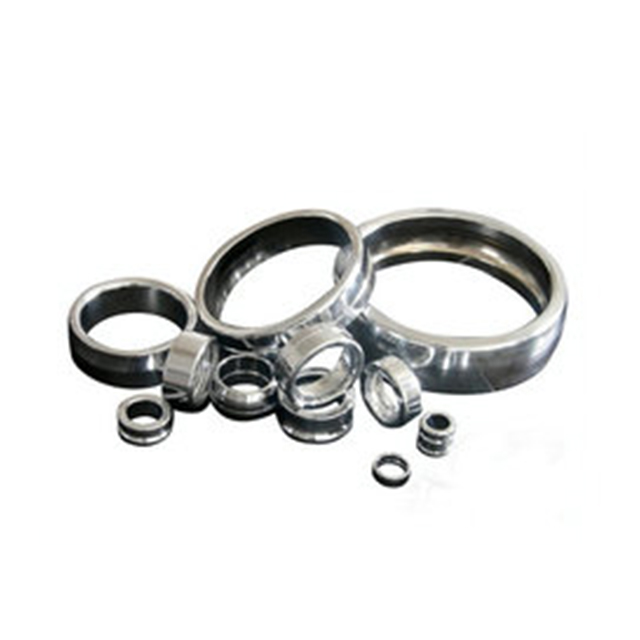
非标轴承套圈的生产效率整体远低于标准量产套圈,小批量定制场景下效率仅为标准件的1/5~1/3,通过专用工装适配后可大幅缩小差距,其效率表现随批量规模、工艺适配度呈现明显分化。 不同场景的典型效率水平· 极小批量(1~10件):无专用工装、全靠通用设备试切,单套非标套圈全工序加工耗时可达数小时,综合效率仅为标准量产套圈的1/10,主要用于样机试制、特殊设备维修场景。· 中小批量(50~500件):定制简易专用夹具后,单套全工序加工耗时压缩至10~30分钟,综合效率约为标准量产套圈的1/5~1/3,是目前非标定制的主流效率水平。· 大批量定制(1000件以上):开发专属自动化上
READ MORE 轴承套圈超精加工的上下料方式核心围绕高精度、无划伤、高节拍的要求设计,目前主流分为专用集成式、通用机械手式、简易辅助式三大类,适配不同产能规模和精度等级的生产场景。 通用机械手上下料这是中大型量产产线的主流方案,适配多台超精机联动布局: 常用机型:选用SCARA机器人或桁架机械手,搭配气动三爪卡盘作为末端执行器,自动对中夹持套圈,夹持力可调,完全避免划伤超精前的精密沟道表面 。典型流程:机械手从料仓抓取待加工套圈,准确送至超精机床夹具完成定位;超精加工完成后,机械手取出成品并码放至下料工位,全程循环自动运行,单循环节拍可压缩至3~5秒,大幅提升生产效率 。适配优势:可1台
READ MORE